-
Model:
-
Model:
-
Model:


2026-10-05
調達エンジニアは、EPDM シーリング プロファイルについて 1 つの RFQ を送信し、2 つのまったく異なる見積もりを受け取ります。1 つは押出機から、もう 1 つは成形機からです。押し出しバージョンは 1 メートル当たりのコストが安くなりますが、両端で 90 度の曲げを形成することができません。成形バージョンは曲げに簡単に対応できますが、工具代は数倍かかります。これが、カスタムゴム押出成形と成形の実際の現実です。同じ配合物から始まる 2 つのプロセスですが、形状、コスト、公差、リードタイムが完全に異なります。
コアの定義
ゴムの押出は、連続的な異形成形プロセスです。未硬化のゴムがダイの開口部から押し出され、断面は全長に沿って同一のままです。ゴム成形はキャビティベースのバッチプロセスです。各部品は熱と圧力の下で閉じたツール内で独立して成形されます。
部品が金型を通して絞り出すことができない 3 次元形状の場合、成形は正しい選択です。部品が長くて一定のプロファイルのシール、エッジ トリム、またはホースである場合には、押し出し成形が正しい選択です。
圧縮成形では、あらかじめ成形されたコンパウンドのブランクが開いたキャビティに置かれ、プレスが閉じてゴムが熱硬化し、パーティング ラインに沿ってバリが形成されます。トランスファー成形と射出成形は同じキャビティ原理に従いますが、コンパウンドがツールに入る方法が異なります。対照的に、押出成形では、スクリューまたはラムを使用して、成形されたオリフィスに連続ストリップを押し込みます。次に、プロファイルは熱風オーブン、塩浴、またはオートクレーブで硬化されてから、所定の長さに切断されます。
決定は材料ではなく部品の図面から始まります。どちらのルートでも、EPDM、シリコーン、天然ゴム、およびほとんどの合成化合物が受け入れられます。プロセスを決定するのは、ジオメトリが連続的で角柱状であるか、それとも離散的で 3 次元であるかです。
部品が 2 メートルにわたって同一の断面を必要とする場合、押出成形が唯一の経済的なプロセスです。アンダーカット、段付き直径、ボス、または成形インサートが必要な場合は、成形が必要です。
押し出しにより、無制限の長さの固定断面が生成されます。プロファイルは中実、中空、または第 2 の材料と共押し出しにすることができますが、長さに沿って形状を変えることはできません。成形ではサイクルごとに閉じた三次元キャビティが再現されるため、雌ねじ、取り付けフランジ、布で強化されたダイヤフラムなどの機能が可能になります。以下のグラフは、5 つのエンジニアリング属性にわたって 2 つのプロセスを比較しています。
工程能力の比較、0 ~ 10 スケール
どの属性でも高いほど優れています。スコアは、典型的なカスタム ラバー プロジェクトの方向性を比較したものです。
信頼できる経験則: 断面が 300 mm を超えて同じままであれば、ほぼ常に押し出し成形がコストの点で有利になります。長さに沿って形状が異なる場合は、成形するしか方法がありません。
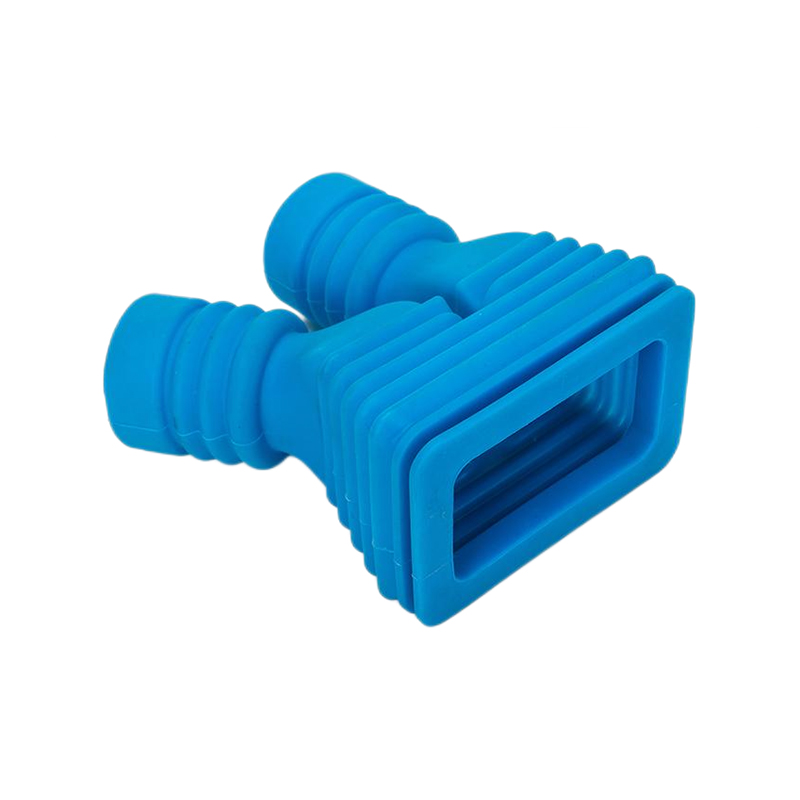
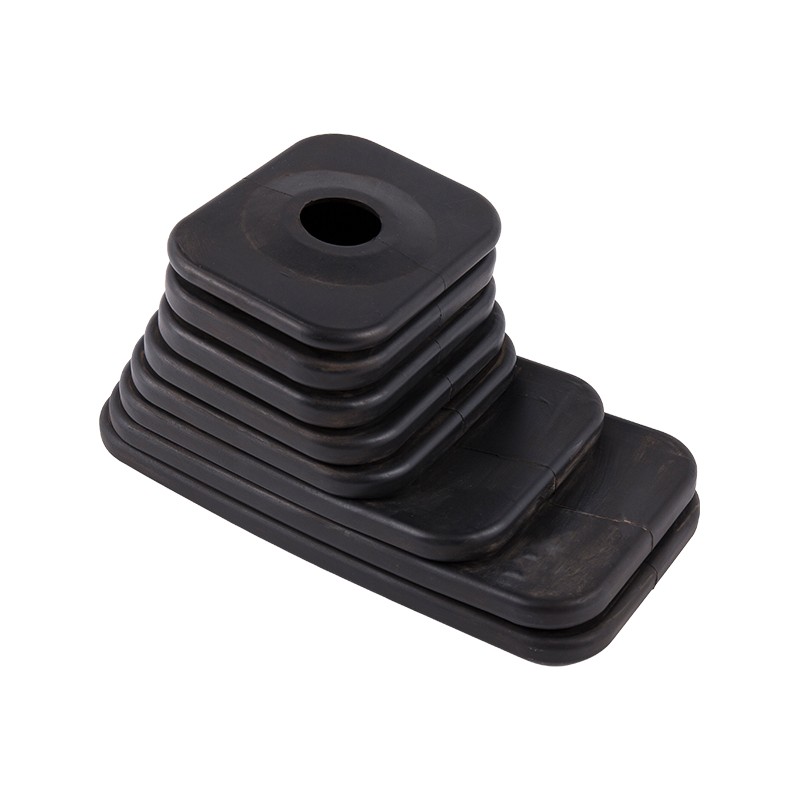
ギアシフトのダストカバーとして使用されるゴム製ベローズを考えてみましょう。その回旋により軸に沿って直径が変化するため、ストレートな金型では製造できません。この部品は 2 つの部分からなるキャビティで成形され、同じロジックがケーブル グロメット、キャップ、振動マウントにも適用されます。
 EPDM ゴム製ギア シフター ブーツ ベローズ ダスト カバー この EPDM ベローズは、押出成形では製造できない複雑な形状に成形され、さまざまな直径のギアシフトダストカバーに適しています。自動車用途向けに実証済みの耐候性と耐オゾン性を備えています。 製品を見る→
押出ダイのコストは、複数キャビティの圧縮金型に比べてほんのわずかですが、量が増加し、成形ツールの償却が進むにつれて、部品ごとのコスト曲線は交差します。
中実または中空のプロファイル用の単純な押出金型は通常数百ドルかかりますが、キャビティインサートを備えた生産用圧縮金型またはトランスファー金型は通常数千ドルかかります。また、金型のトライアウトは金型のサンプリングよりも短いため、押出はより早く生産を開始できます。ただし、成形工具が定常状態に達すると、中型部品では硬化ごとに 1 ~ 5 分のサイクル時間が一般的であり、複数キャビティ工具ではサイクルごとの生産量が倍増します。したがって、年間約 50,000 個の部品を超える場合、成形は幾何学的に複雑な部品の単価を下げることができます。
キャビティの数に応じて、同じパーツがクロスオーバーのどちらの側にも着地する可能性があります。 4 キャビティ金型では、工具コストが 1 サイクルあたり 4 つの部品に分割されるため、単一キャビティ金型と比較して損益分岐点が下がります。これらの範囲は、固定価格表ではなく、一般的なプロジェクトの見積もりに基づいています。正確な数値は、プロファイル サイズ、キャビティ数、コンパウンドによって変化します。重要なのはコスト曲線の形状であり、それが交差する正確な点ではありません。
成形部品は、キャビティがあらゆる面を固定するため、重要なシール面をより厳密に制御できますが、押し出し成形品の断面公差は緩く、プロセス中にインサートを捕捉することができません。
| 属性 | 押出成形 | 成形 |
| 断面公差 | /- 0.3 ~ 0.8 mm(代表値) | /- クリティカルディムでは 0.1 ~ 0.3 mm |
| カット長さの許容差 | /-1~2mm | 部品の高さはキャビティによって固定されます |
| 金属またはプラスチックのインサート | インラインでは不可 | 硬化中に接着される |
| アンダーカットとサイドアクション | 不可能 | スライドまたは折りたたみ可能なコアで可能 |
| 表面の質感 | 型抜き仕上げ | キャビティ制御、テクスチャ加工可能 |
商用車のドアシールの場合、押し出されたバルブプロファイルにより低コストで一定の断面が得られ、一方、成型されたコーナーピースによりストレートダイでは不可能な狭い半径が得られます。ほとんどの自動車用ウェザーストリップ システムは両方を使用します。
硬さによってもバランスが変わります。ショア A が 30 未満の非常に柔らかいコンパウンドは、硬化中にキャビティが表面をサポートするため、成形時の制御が容易になります。非常に柔らかいプロファイルを押し出すには、加硫前の歪みを避けるために慎重な取り扱いが必要です。
寛容の話は、造形にとって単純な勝利ではありません。押出成形は、引き抜き方向に沿って優れた一貫性を維持するため、成形セグメントを接合すると漏れ経路が生じるような、長い直線のシール工程に好まれることがよくあります。トーサンについて 押出生産ライン 、プロファイルは連続的に加硫され、顧客の長さに合わせて切断されるため、ミリメートルではなくメートル単位で測定される部品にとって魅力的な経済性が保たれます。
正しいプロセスは、必要な形状、年間量、寸法公差、インサートまたは複数材料セクションが必要かどうかという 4 つの制約によって設定されます。
ほとんどの間違ったプロセス選択は、最初に形状を決め、次にボリュームを設定することに起因します。この順序を逆にすると、決定がより明確になります。
板金パネルを通過するケーブルをシールする小さなグロメットの場合、形状は短く、壁は薄く、部品点数が多くなることがよくあります。この組み合わせは、迅速に償却される複数のキャビティのツールを使用した成形を示しています。窓ガラスを保持する長さ 1 メートルのチャネルの場合、押し出し成形が唯一の合理的な方法です。
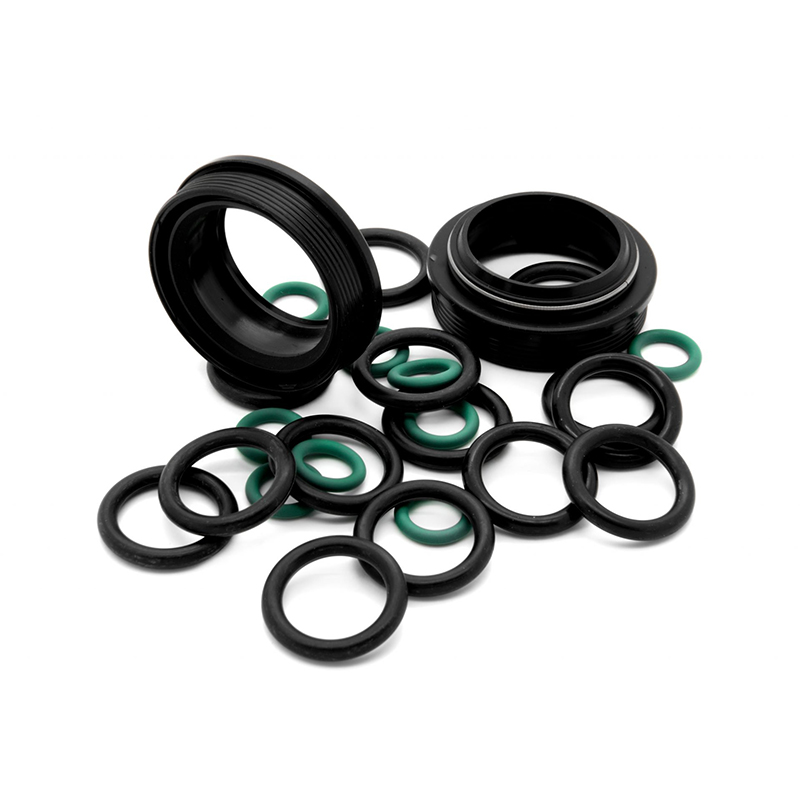
 ケーブルとワイヤーを保護するためのカスタマイズ可能なゴム製グロメット 成形グロメットはパネルを通過するケーブルを保護し、大量生産に最適です。調整可能な硬度と複数のサイズを備えた EPDM、NBR、CR、または NR が利用可能です。 製品を見る→
最もコスト効率の高いカスタムゴムコンポーネントは、押し出された一定セクションと成形されたコーナー、端、または接着インサートを組み合わせたものであることが多く、これはメーカーが両方のプロセスを社内で実行する必要があることを意味します。
Jiaxing Tosun Robot & Plastic Co., Ltd. は、12 人の金型設計および配合エンジニアと 20 人の技術検査チームを擁し、材料の混合、ホースの準備、成形、押出を 1 つの現場で行っています。この組み合わせが重要なのは、押し出し成形された直線に成型エルボを備えた冷却剤ホースなどのハイブリッド部品では、接着接合について交渉する 2 つのサプライヤーではなく、公差と納期に関して 1 人のエンジニアリング担当者が必要であるためです。
一般的なハイブリッドの例は次のとおりです。
単一のサプライヤーが押出ダイと圧縮金型の両方を制御する場合、プロセス間の移行は組立ラインで継ぎ足すのではなく、製図板上で設計されます。成形から押出までのスプライスは、リリース前に完全なアセンブリとしてテストされます。
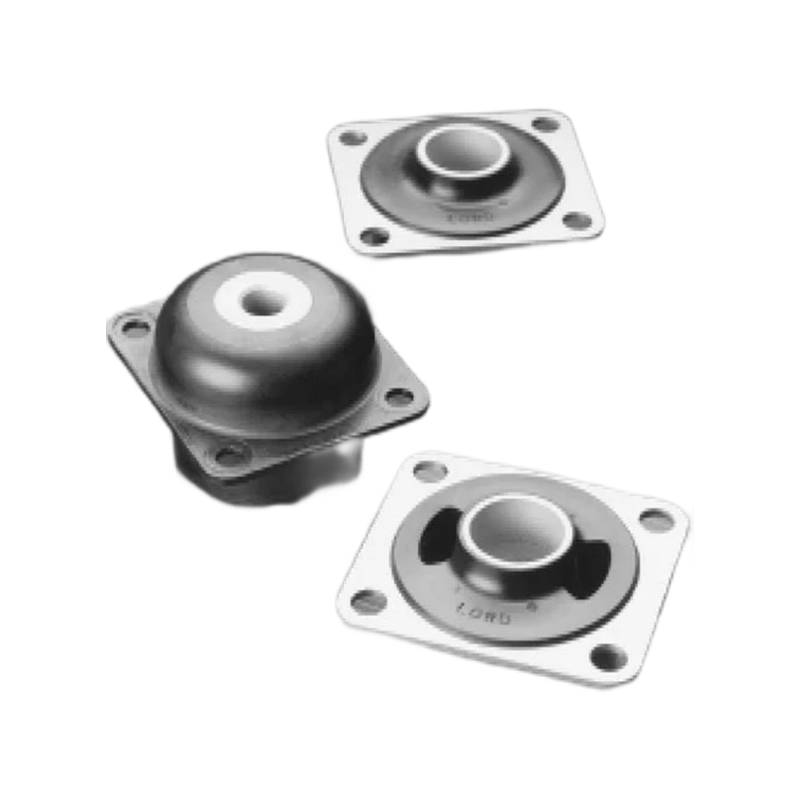
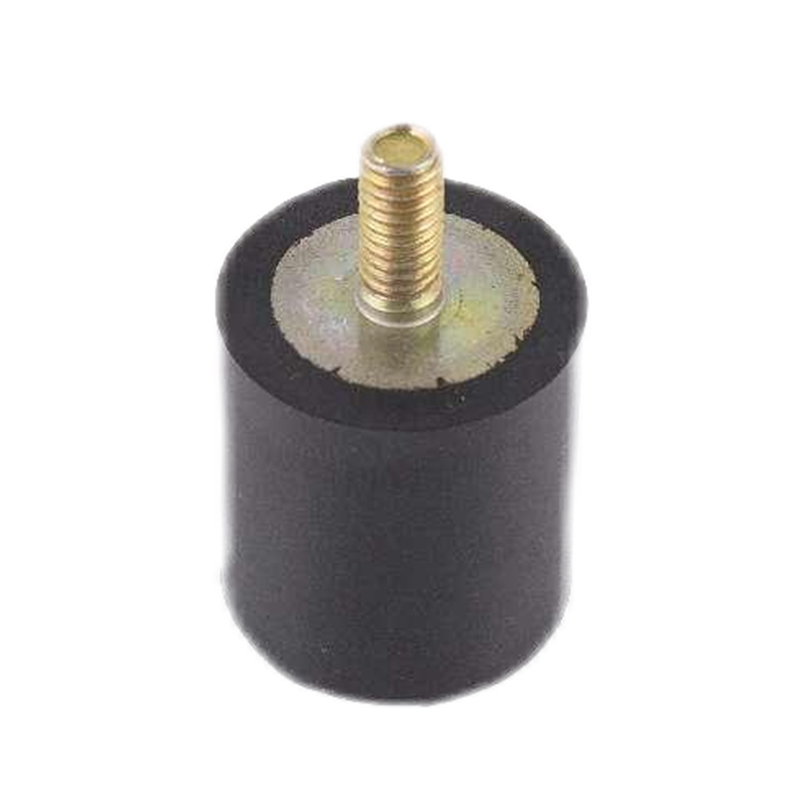
ここでも接着の専門知識が関係します。振動を吸収する成型されたゴムと金属のマウントは、硬化中に位置合わせを維持する必要があるインサートを担持します。押し出し成形されたウェザーシールにはインサートがまったくありません。通常、インサートがどこに挿入されるかを理解することで、会社の製品でどの成形バリエーションが使用されるかが決まります。 成形生産ライン .
 さまざまなエラストマーの押出成形された窓およびドアのガスケット シール これらの押出成形シールは、輸送、建設、海洋分野のドアや窓に耐候性を提供します。カスタマイズ可能な色を備えた EPDM、CR、シリコン、または FKM からお選びください。 製品を見る→
いいえ、押出成形では連続的なプロファイルが形成されるため、インサートをダイ内に配置することはできません。インサートは硬化サイクル中に成形されるか、その後の二次操作で接着されます。
成形では通常、重要な 3 次元フィーチャに関してより厳しい公差が実現され、キャビティ制御の寸法では一般的に /-0.1 ~ 0.3 mm が使用されます。押出成形では、引き抜き方向に正確な断面形状が保持されますが、プロファイル公差は緩く、通常は 0.3 ~ 0.8 mm です。
いいえ、押出成形の方が工具導入コストは低くなりますが、マルチキャビティ工具はサイクルごとに複数の部品を硬化させ、複雑な形状での二次接合ステップを排除できるため、成形加工の方が大量生産では部品あたりのコストが安くなる可能性があります。
はい。嘉興東順ゴムプラスチック有限公司など、両方のプロセスを実行するサプライヤーは、1 つの品質システムの下で押出セクションと成形詳細を備えたハイブリッド アセンブリを設計できるため、公差、テスト、納品が簡素化されます。
簡単な答え: 長く一定のプロファイルの押し出し、複雑な 3D パーツの成形、および両方のフィーチャーが 1 つのアセンブリに含まれる場合のハイブリッド アプローチ。
Model:
Model:
Model:
お問い合わせ
Copyright©
Jiaxing Tosun Rubber&Plastic Co.、Ltd。
無断転載を禁じます。
カスタムラバーおよびプラスチック製品ファクトリー