-
Model:
-
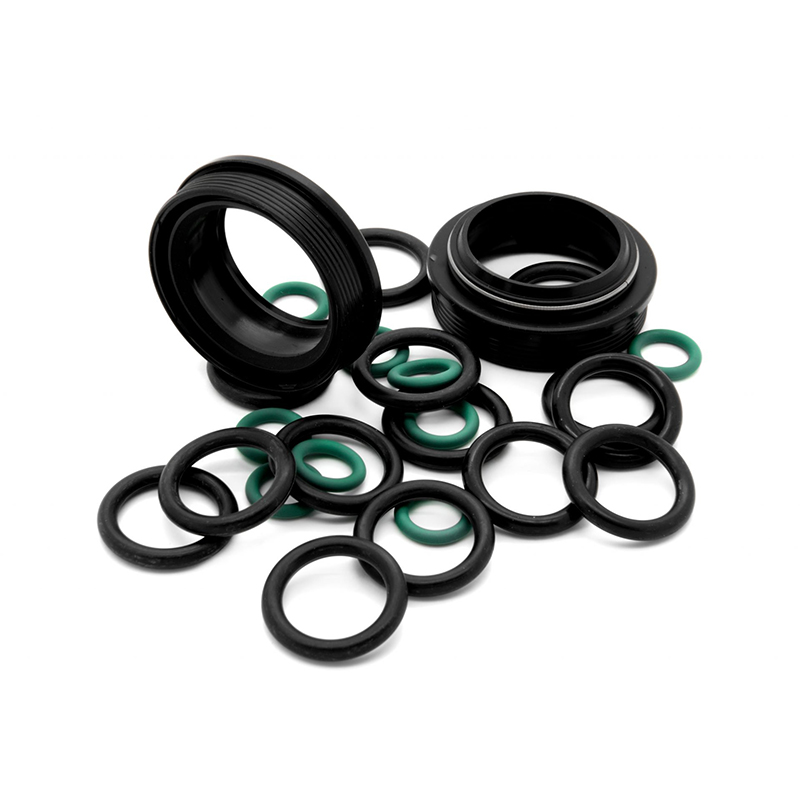
Model:
-
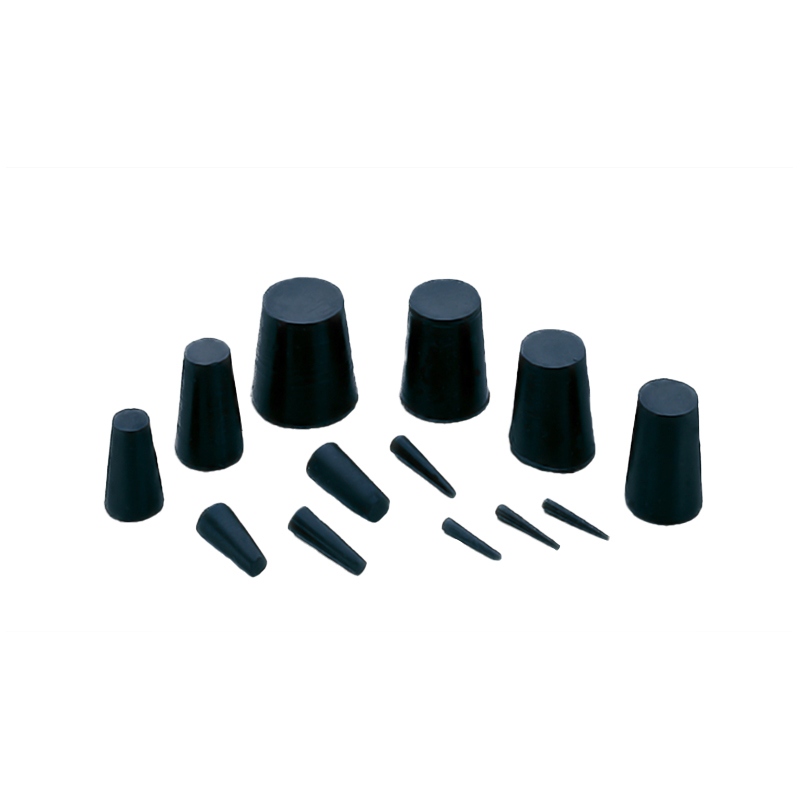
Model:


2026-10-12
カスタムゴムコンポーネントの OEM 開発サイクルは、エンジニアが図面をリリースして 1 つの質問をするときに始まります。「この部品は、この材料で、この公差で、発売日を守るのに十分な速さで成形できるか?」という質問です。ベローズ、ガスケット、ホース、接着マウントの場合、図面から納品まで 12 ~ 18 週間かかる場合、通常はコストよりもリスクが潜んでいます。中国の嘉興市で 15,000 平方メートルの工場を運営するカスタムゴムメーカー、嘉興東順ゴムプラスチック有限公司では、製造適性設計 (DFM) レビュー、材料選択、金型設計、サンプリング、検査が順番ではなく並行して実行されるため、その期間は 9 ~ 10 週間に短縮されています。コンポーネントのサプライヤーと開発パートナーの違いは、図面が届いてから最初の 5 営業日で現れます。
カスタムゴムメーカーは、DFM、化合物定義、ツーリング、サンプリング、検証、連続生産という 6 つのワークストリームを同時に実行することにより、OEM プログラムを圧縮します。各ワークストリームは内部的には異なる機能に属していますが、OEM はそれらを 1 つのタイムラインとして認識します。エンジニアリング チームは金型の流れと収縮の仮定を管理し、材料チームは試用配合物の混合とテストを行い、工具工場は鋼材を切断し、検査チームは測定計画を準備します。これらのチームが 1 人のプロジェクト オーナーに報告する場合、OEM は、コンパウンドが検証される前に金型が到着するという古典的な故障モードを回避します。
| 開発段階 | OEM決定 | ゴムサプライヤーの行動 | 通常の期間 |
| 図面公開 | ロックの形状、公差、表面仕上げ | DFMレビュー、成形性チェック、収縮入力 | 3~5日 |
| 材料の定義 | 温度、液体、オゾン、負荷の要件を設定 | テストデータを使用した複合的な推奨事項 | 5~7日 |
| ツーリングの設計 | 金型コンセプトとキャビティ数の承認 | 鋼種、パーティングライン、ゲート位置 | 7~14日 |
| サンプリング | フィット感、機能、密閉性をテストする | サンプル成形、寸法レポート、最初の記事 | 10~21日 |
| 検証 | 耐久性および環境テストの承認 | バッチテスト、材料証明書、PPAPファイル | 2~4週間 |
| 生産の増加 | スケジュールラインの供給と安全在庫 | 工程管理、最終検査、包装 | 継続的 |
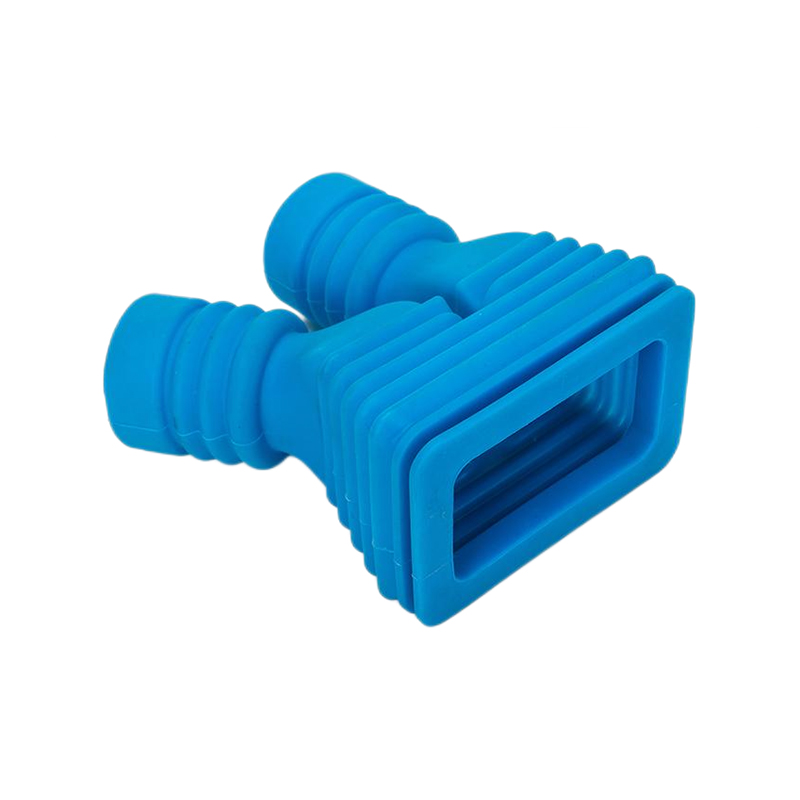
重なりに注目してください。 DFM レビューは、OEM がデューティ サイクルを最終決定している間に完了し、サプライヤーが並行してトライアルを実行すると、配合物の検証が終了する前に金型設計が開始されます。ギアシフト ブーツやサスペンション ベローズなどの成形カバーの場合、最初の製品を製造したのと同じ金型がその後の連続生産に使用されるため、承認サンプルは実際のプロセス能力を反映しています。
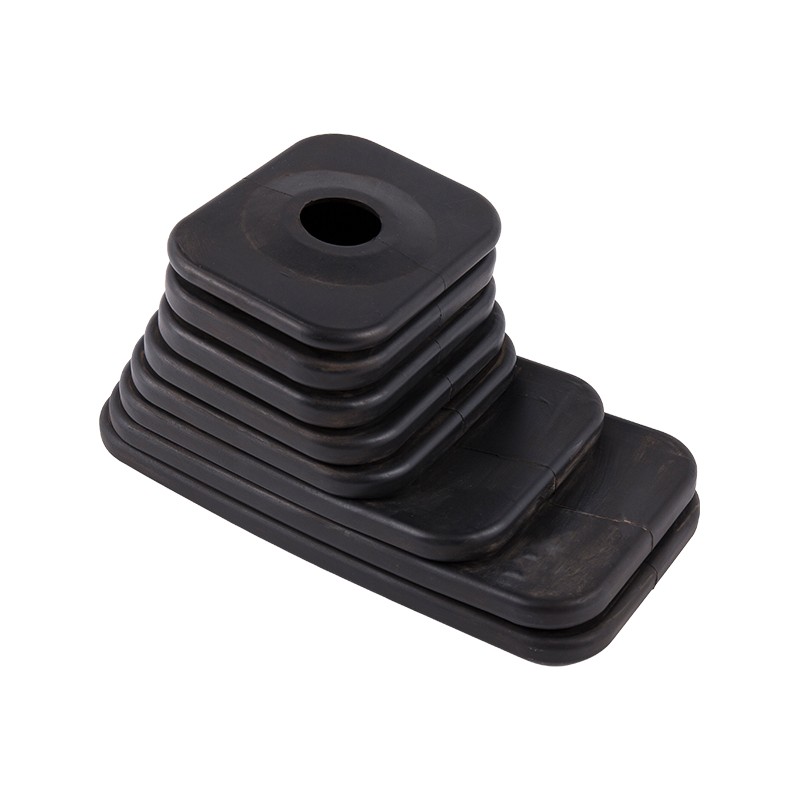
 自動車用途向け EPDM ギア シフター ブーツ ベローズ ダスト カバー この EPDM ベローズは、-40°C ~ 150°C の耐熱性でギアシフト システムを保護します。その柔軟な設計は乗用車、商用車、オフロード車に適しており、最初の製品サンプルの金型承認をレビューする際に関連性があります。 製品を見る→
DFM がサインオフされると、ツールは 成形生産ライン 同じ週に OEM は金型コンセプトを承認します。
DFM フィードバックの速度と品質によって、カスタムゴムメーカーが開発サイクルを守るか消費するかが OEM にわかります。有能なサプライヤーは、抜き勾配、パーティング ライン、肉厚バランス、金型収縮値などの具体的な入力内容を 3 ~ 5 営業日以内に返信します。 EPDM は、およそ 1.8 ~ 2.5 パーセントの線形成形収縮を示します。シリコーンの含有量は 3.0 ~ 3.5 パーセントに達する場合があります。収縮補正を行わずにキャビティを切断すると、50 ミリメートルのシール リップが 1 ミリメートル以上ずれて、リーク テストに不合格になる可能性があります。
ゴムの製造可能性を考慮した設計とは、鋼材を切断する前に、すべての幾何学的特徴が規定の公差内で成形、脱型、測定できることを検証することを意味します。
材料の選択によって金型の設計、硬化サイクル、単価が決まるため、カスタムゴムメーカーはツールを見積もる前にコンパウンドを提案する必要があります。図面では一般的なエラストマーの名前が付けられることがよくあります。サプライヤーはそれを、ショア A 硬度、サービスウィンドウ、および圧縮永久歪み目標を備えた特定の化合物に変換します。 EPDM は、オゾンや -50 °C ~ 150 °C の耐候性があり、ラジエーター ホース、ドア シール、ベローズに適しています。シリコーンは、電気ガスケットおよびキャップの場合、-60°C から 230°C まで柔軟性を保ちます。 NBRは石油と燃料を扱っています。マウントやバンパーには天然ゴムが振動を吸収します。
| エラストマー | サービス範囲 | 鍵の強さ | 代表的なOEM部品 |
| EPDM | -50℃~150℃ | オゾン、耐候性、耐水性 | ラジエターホース、ドアシール、ベローズ |
| シリコーン | -60℃~230℃ | 熱安定性、低い圧縮永久歪 | ガスケット、キャップ、電気シール |
| NBR | -30℃~100℃ | 耐油性および耐燃料性 | オイルホース、燃料シール |
| 天然ゴム | -50℃~80℃ | 弾力性と引き裂き強度 | 振動マウント、バンパー |
フランジ ガスケットが同じ接合部で圧力と熱を保持する必要がある場合、圧縮永久歪の低い EPDM が通常のベースラインとなり、試験機関は金型の承認前に圧縮永久歪みと体積膨張のデータを提供する必要があります。
 複数のエラストマーオプションのフランジ付きゴムガスケットとシール このガスケットの選択肢は、EPDM、NBR、シリコーン、FKM などをカバーし、流体および圧力シールの用途に対応します。圧縮永久歪みデータはフランジ継手にとって重要であるため、金型承認前の材料検証のコンテキストに適合します。 製品を見る→
金型の構築、材料の試作、寸法検査が重なる並行サンプリングにより、OEM の開発サイクルが約 18 週間から約 10 週間に短縮されます。従来のプログラムは、金型待ち、材料待ち、試験報告待ちという順番で進みます。並行サンプリングでは、複合バッチを混合しながら工具鋼が切断され、金型が研磨されたのと同じ週に最初のショットが測定されます。
前のフェーズの終了を待つフェーズがないため、合計は 18 週間から 10 週間に短縮されます。連続プロファイルの場合、同じ並列ロジックが次のプロファイルに移行します。 ゴム押出生産ライン 、金型トライアルが金型トライアルに置き換わります。
カスタムゴムメーカーは、連続生産が承認されたサンプルが示したのと同じ公差を保持している場合にのみ、OEM 納入の役割を獲得します。小規模サプライヤーが失敗するのはスケールアップです。サンプル ルームで完璧に測定された部品でも、同じ金型を生産圧力で稼働させるとドリフトが発生します。 Tosun は、18,000 平方メートルの建物内に、12 人の金型設計および配合エンジニアと 20 人の技術検査チームを含む 250 人以上の従業員を配置し、この問題を軽減しています。
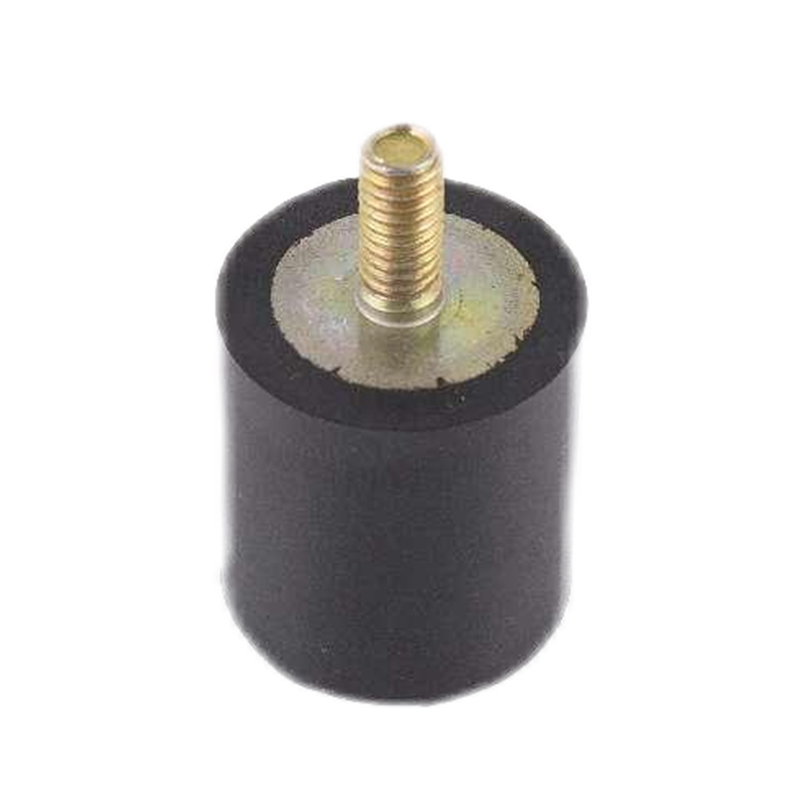
検査チームは材料、製造途中の部品、完成品をゲートし、オンサイトの実験室は OEM 顧客が通常 PPAP 内で行うテスト要求をサポートします。振動マウントは、最も明確なマルチマテリアルのケースです。スチール製インサート、ゴム要素、および硬化接合された界面が、繰り返しの負荷サイクルに耐えなければならない 1 つのコンポーネントになります。
 自動車および産業機器用防振ゴムマウント これらのマウントは、エンジン、キャブ、トランスミッション用途向けにゴムとスチールインサートを組み合わせており、高い耐荷重性と振動減衰を実現します。これらは、PPAP 文書および材料認証要件に関連するマルチマテリアル部品を示しています。 製品を見る→
製造部品承認プロセスは、サプライヤーのプロセスが図面公差内で一貫して部品を製造できることを確認するために OEM が使用する文書パッケージです。これには、寸法レポート、材料証明書、機能データが含まれます。
納品の信頼性は、運ではなく材料計画に依存します。サンプル レポートとバッチ テスト結果を含む確認済みのスケジュールにより、OEM 購入者は発売日が保護されていることを明確に示すことができます。
図面が机を離れる前に 5 分間のチェックリストを作成することで、OEM ゴムの開発サイクルで最も一般的な遅延を防止できます。
成形された EPDM またはシリコーン部品の場合、通常のサイクルは 12 ~ 18 週間です。並行サンプリングと統合ツールショップを使用すると、形状の複雑さと反復ラウンドの数に応じて、同じ部品が 9 ~ 11 週間で PPAP に達する可能性があります。
図面には、機能許容差、使用温度範囲、液体または媒体への曝露、ショア A の硬度、必要な認証、および年間生産量を記載する必要があります。動作環境を追加すると、メーカーがツーリングを開始する前に適切なエラストマーを推奨するのに役立ちます。
有能なメーカーは、専用の検査チーム、テストラボ、工程内チェック、および PPAP 文書化を使用しています。たとえば、Tosun は 20 名の技術検査スタッフとオンサイトラボを運営し、バッチごとに材料証明書と寸法レポートを発行しています。
成形部品は密閉キャビティを使用し、ベローズ、ガスケット、プラグ、接着マウントに適しています。押し出された部品はダイを通過し、ウェザーストリップやチャンネルシールなどの連続したプロファイルを形成します。選択により、ツーリング時間、サンプリング ロジック、および受け取る DFM フィードバックが変わります。
Model:
Model:
Model:
お問い合わせ
Copyright©
Jiaxing Tosun Rubber&Plastic Co.、Ltd。
無断転載を禁じます。
カスタムラバーおよびプラスチック製品ファクトリー