-
Model:
-
Model:
-
Model:


2026-10-26
Tier 1 の購入者が、圧縮成形ゴム製グロメットの技術変更通知を送信します。肉厚が 0.3 mm 増加し、硬度目標が 60 から 65 ショア A に変更されました。サプライヤーがその改訂を外部の工具店にルーティングした場合、購入者は見積もりを得るまでに 1 週間、修正された工具についてはさらに 2 週間待ちます。サプライヤーが社内で金型の設計と加工を行う場合、通常 48 時間以内に修正の見積もりが出され、最初の試用部品は 5 日以内に完成します。そのギャップが原因 社内での金型設計 カスタムゴム部品の品質と納期が重要です。
カスタムゴムコンポーネントの場合、金型は製造の詳細ではありません。それが製品の定義です。キャビティの形状、収縮補正、通気、フラッシュ溝、パーティング ラインの位置によって、部品がシールされ、フィットし、デューティ サイクルに耐えられるかどうかが決まります。従業員 250 名を超える嘉興市のゴムメーカー、嘉興東順ゴムプラスチック有限公司 (トーサン) は、金型設計を社内エンジニアリング機能として扱っています。12 人の金型設計および配合エンジニアが材料の混合、成形、押出と同じ建物内で作業し、20 人からなる技術検査チームが結果を測定しています。
社内の金型設計では、図面のレビュー、キャビティ加工、プロセスのフィードバックがすべて 1 つの屋根の下で行われるため、ツーリングの反復作業が数週間から数日に短縮されます。
購入した工具の設計変更はすべて、同じ遅いルートをたどります。ゴム成型業者が変更内容を外部の工具工場に転送し、工場が再見積もりを行い、ジョブをスケジュールに合わせ、キャビティを機械加工し、試用部品を出荷し、フィードバックを待ちます。 1 つのプログラムでこれを 2 ~ 3 サイクル行うと、起動ウィンドウ全体が消去される可能性があります。社内のツール チームは、見積もりとスケジュールの手順を完全に省略します。
この違いは、プログラムの存続期間全体にわたってさらに大きくなります。すべての PPAP ラウンド、マテリアル変更、およびフィールド修正は同じループに当たります。トーサンさん カスタム成形ホースプログラム OEM 冷却システムは、一連の配合の改訂を通じてスケジュールどおりに維持されました。これは、それぞれが町を越えるのではなく、フォーミュラ エンジニアから社内のツーリング ベンチに直接移動したためです。
圧縮成形ゴム部品の公差マップは、プレスが閉じるときではなく、キャビティの設計時に固定されます。
ゴムは硬化後に収縮しますが、均一に収縮しません。ポリマー、充填剤の充填量、およびデュロメーターに応じて、一般的な EPDM または NBR コンパウンドはキャビティと冷却された部品の間で 1.5 ~ 3.5% 移動します。外部のツール ショップは通常、帳簿価格の収縮率を顧客の図面に適用します。材料やプロセスが変化すると、その推測は寸法上の不良品に変わります。社内設計者が実際のコンパウンドで測定した収縮値を適用し、最初の試運転で結果を検証し、生産開始前にキャビティを修正します。
| 金型設計の決定 | 何を制御するのか | アウトソーシングした場合の典型的な失敗 |
| キャビティの収縮代 | 最終的な外形寸法と内形寸法 | PPAP では部品が大きすぎたり小さすぎたりします。ジオメトリが拒否されました |
| パーティングラインとフラッシュ溝 | バリの厚さ、トリミングの労力、シール表面 | ガスケットシールリップの破れ跡と漏れ経路 |
| 通気口の配置 | エアトラップ、ニットライン、キャビティフィル | 最終充填コーナーのボイドは圧力下で破壊されます |
| ドラフトと排出レイアウト | 離型応力と部品の歪み | 剥離中に薄いベローズの壁が伸びたり裂けたりする |
| 空洞鋼と表面仕上げ | 剥離挙動と表面質感 | 生産に固執する。シール面の表面欠陥 |
既知のプロセスに対する計画公差は、初品検査に合格するゴム部品と 3 回の工具調整が必要なゴム部品を分けるものです。 0.4 mm のシール リップを備えたガスケット、1.2 mm の壁を備えたベローズ、または接着インサートを備えたフランジ マウントはすべて、それを実行する人によって設計されたキャビティという同じものに依存します。
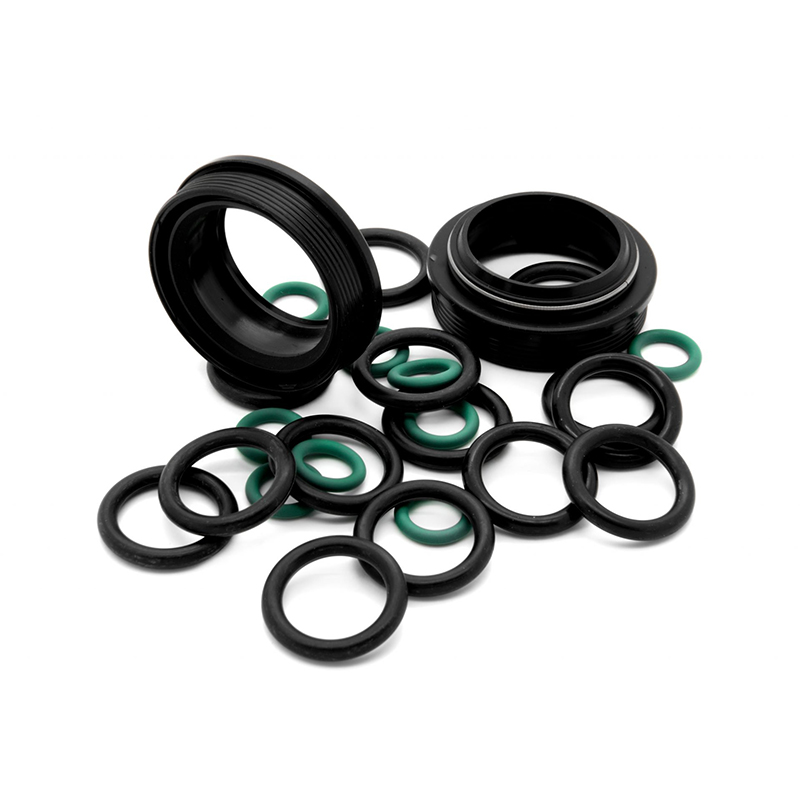
 寸法公差計画用のフランジ付きゴムガスケットおよびシール この製品ページでは、複数のコンパウンドにわたるフランジ付きゴム ガスケットについて詳しく説明しており、キャビティ設計と公差計画に関するこの段落の焦点を裏付けています。材料のオプションとシーリング用途を検討して、予測される収縮と流動に合わせてコンパウンドの挙動を調整します。 製品を見る→
どちらかの側が変わると収縮、流動、結合挙動が変化するため、金型の形状とゴムコンパウンドを一緒に開発する必要があります。
ショア A を 60 から 70 に調整すると、流動挙動と硬化後の収縮が変化します。 EPDM からシリコーンブレンドに切り替えると、抜き勾配、通気、リリース処理が変わります。コンパウンド開発と金型設計が別の組織で行われている場合、材料を微調整するたびに、高価な金型の再カットが発生します。同じエンジニアが両方を所有している場合、金型は実際の硬化曲線に基づいて設計され、キャビティをきれいに充填するように配合が調整されます。
収縮補償 is the practice of sizing the tool cavity larger than the target part dimension by the material's measured post-cure shrinkage, which for many EPDM and NBR compounds ranges from 1.5% to 3.5%. Done correctly, it converts a cavity dimension directly into an in-tolerance molded dimension.
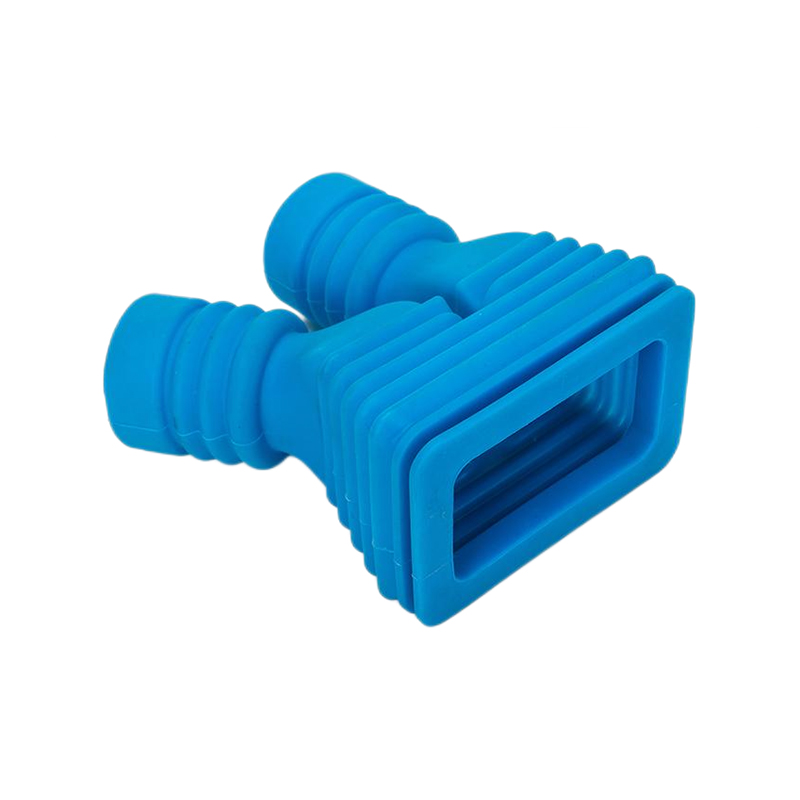
複雑な部品は相互依存性を可視化します。薄い波形壁を備えたゴム製ベローズには、正確な流れと離型形状が必要です。布地で強化されたダイアフラムには、キャビティの輪郭に沿った制御された変形ゾーンが必要です。ゴムと金属を接着したマウントでは、インサートの公差に合わせて接着ラインを配置する必要があります。 Tosun は、まさにこれらの製品グループに関して 12 人の金型設計と配合エンジニアを組み合わせているため、図面の変更は 1 つのフィードバック ループ内に留まります。
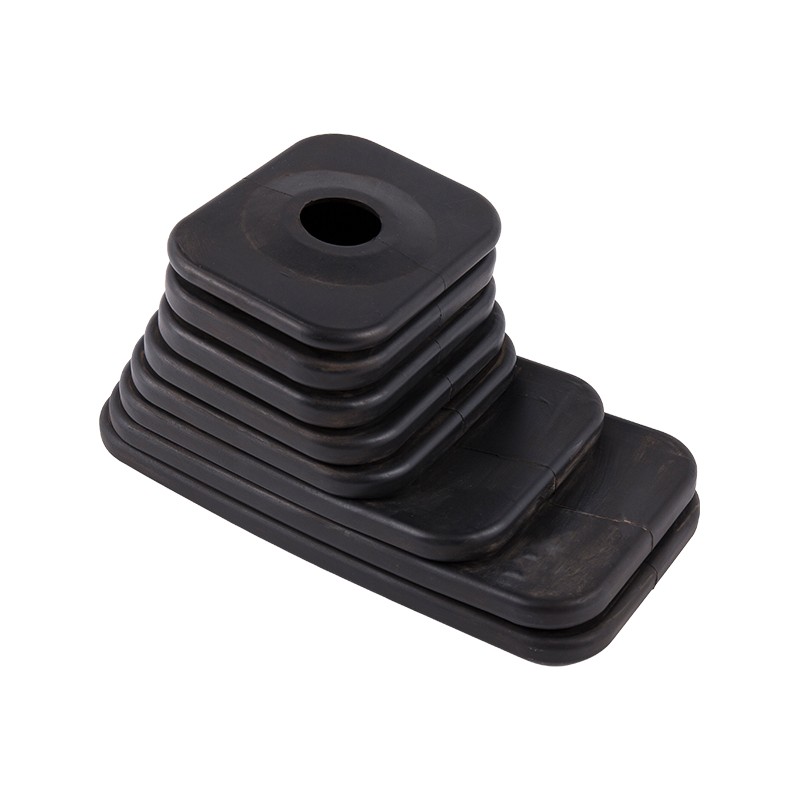
 カスタム金型設計の EPDM ギア シフター ブーツ ベローズ 前述のテキストでは、薄い波型壁とボンドラインの配置について説明しており、この下のページでは EPDM の性能範囲とカスタマイズ オプションを指定しています。社内の金型エンジニアが自動車用途の複雑な離型形状をどのように処理するかを示します。 製品を見る→
工場見学を依頼しなくても、4つの直接質問で社内の金型設計能力を確認できます。
評価するサプライヤーには同じ監査が適用されます。有能な自社ショップが数字で実証できることは、外注モデルでは通常不可能です。
| 監査領域 | 社内の真の能力の証拠 | 赤旗 |
| エンジニアリングチーム | 指名された金型設計および配合エンジニア | 提携ショップから工具を購入します |
| 機械加工 | 社内 CNC, EDM or wire-cut cavity work | キャビティ加工は全て外注加工 |
| 改訂履歴 | 変更リクエストからトライアルまでの日付付き記録 | 記録はありません。手戻りは黙って吸収される |
| 初品検査 | 同日のラボ測定と QC 承認 | 部品は数週間後に検査のために発送される |
サプライヤーが 4 つのチェックすべてに合格すると、購入の決定はツールごとの価格から、プログラム全体の総リードタイムと初回パスの品質に移ります。部品がフラット ガスケットであっても、ゴムと金属が接着されたマウントであっても、同じ基準が適用されます。接着マウントは、インサートの位置と接着クラウンが同じキャビティ内に存在するため、金型設計により多くのことを要求します。
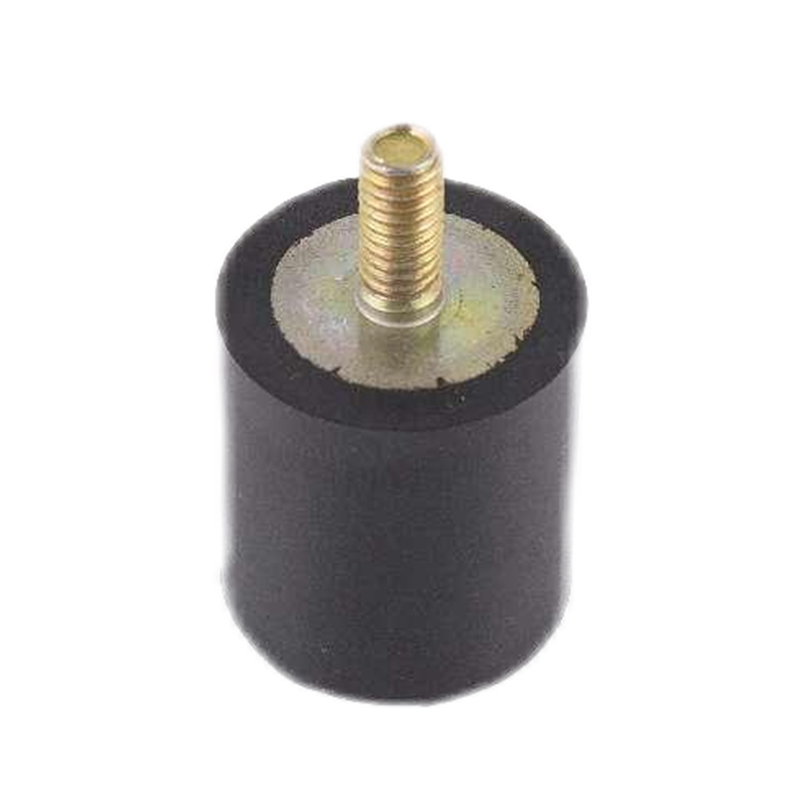
 接着キャビティ設計用のゴム製防振マウント このマウント ページには、EPDM、NBR、およびカスタマイズ可能なコンパウンドと耐荷重および防振の詳細がリストされています。これはゴムと金属の接着マウントの議論に適合し、キャビティ設計においてインサートの位置と接着クラウンがどのように扱われるかを示しています。 製品を見る→
一般的なカスタム プログラムでは、初期ツール設計は社内では 2 ~ 4 週間で完了しますが、外部のツール ショップでは 6 ~ 10 週間かかります。 PPAP 中または現場での障害後の修正の場合、ループあたり 2 ~ 4 週間であるのに対し、ギャップは 3 ~ 5 日です。
それ自体ではありません。実際のコンパウンドの収縮と流動を考慮してキャビティを設計し、同じチームで最初の製品を測定することで、より厳しい公差が得られます。社内の金型設計により、そのループの条件が作成されます。それ自体の結果を保証するものではありません。
はい。平らなガスケットであっても、収縮補正、フラッシュ溝の配置、パーティング ラインの位置によって異なります。また、単純な部品はエンジニアリングマージンが最も小さいため、不正確なキャビティは最初の生産工程で不合格品として現れます。
監査の 4 つの質問: エンジニアの人数分割、キャビティ加工の場所、改訂記録、最初の記事の応答時間。実際の社内能力を備えたサプライヤーは、名前、日付、測定結果を含めて 4 つすべてに回答します。
Model:
Model:
Model:
お問い合わせ
Copyright©
Jiaxing Tosun Rubber&Plastic Co.、Ltd。
無断転載を禁じます。
カスタムラバーおよびプラスチック製品ファクトリー